Выбор материала резервуара для охлаждающей жидкости для проектов OEM
News Details
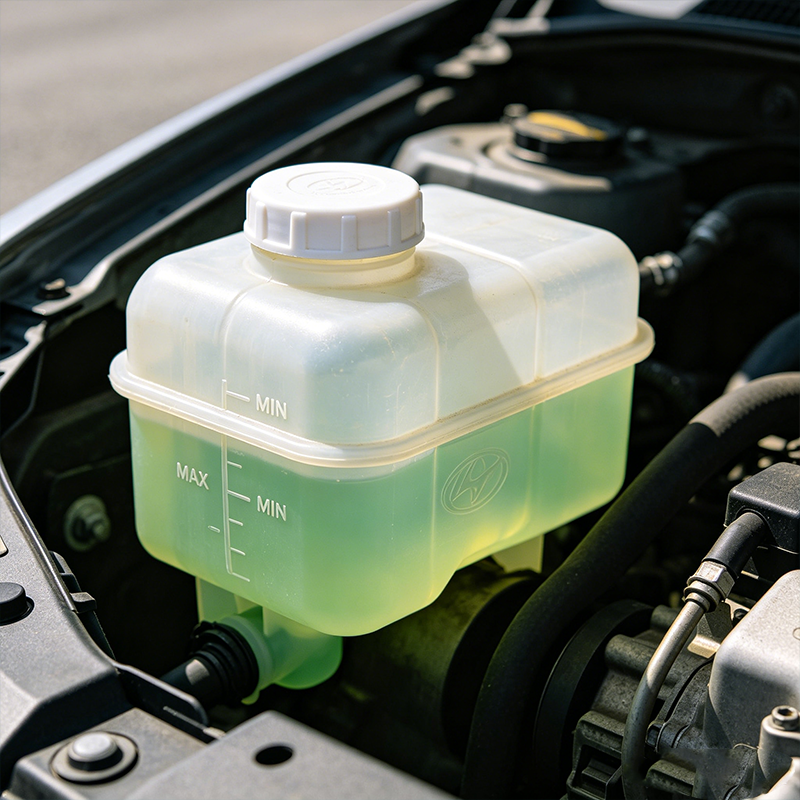
Проекты OEM требуют долговечности. Резервуар для охлаждающей жидкости должен выдерживать тепло, давление и химическое воздействие. Выбор материала напрямую влияет на частоту отказов, расходы на гарантию и удовлетворенность клиентов. Это руководство сравнивает полипропилен (PP), полиамид (PA) и алюминий. Оно также включает кейсы от Carstar. Инженерам будет полезны конкретные данные о температурных пределах, химической стойкости и структуре затрат.
Почему выбор материала определяет долговечность резервуара
Резервуары для охлаждающей жидкости испытывают три одновременно действующих напряжения.
Термическое напряжение. Температура в подкапотном пространстве колеблется от 90°C до 150°C в зависимости от типа двигателя, турбинирования и окружающей среды. Сама охлаждающая жидкость циклирует между температурой окружающей среды и 120°C. Каждый тепловой цикл вызывает расширение и сужение материала резервуара.
Механическое напряжение. Напряженные системы охлаждения работают при 1,0–1,5 бар. Некоторые тяжелые приложения достигают 2,0 бар. Это давление создает постоянное кольцевое напряжение на стенках резервуара. Слабые материалы со временем текут или выпячиваются.
Химическое напряжение. Охлаждающая жидкость содержит этиленгликоль, ингибиторы коррозии и стабилизаторы pH. Некоторые пластики разрушаются при длительном (тысячи часов) воздействии этих химических веществ. Гидролиз разрушает полимерные цепи. Результатом является поверхностное трескание или полный разрушение материала.
Поэтому выбор материала для резервуара охлаждающей жидкости в проектах OEM требует баланса этих трех факторов. Ни один материал не превосходит другие во всех областях.
Полипропилен (PP). Свойства и ограничения
Полипропилен является базовым материалом в отрасли. Примерно 70% OEM-резервуаров для охлаждающей жидкости используют PP. Понимание его ограничений предотвращает неправильное применение.
Термическая производительность. Гомополимерный PP имеет температуру деформации под нагрузкой (HDT) примерно 100°C при 0,45 МПа. Кополимерный PP достигает 105°C. При температурах выше этих PP мягчается. Длительное воздействие при 110°C ускоряет хрупкость. После 2000 часов при 120°C прочность на растяжение снижается на 40%.
Химическая стойкость. PP устойчив к этиленгликолю и большинству добавок к охлаждающей жидкости. Он не гидролизуется легко. Однако сильные окислители в некоторых долговечных охлаждающих жидкостях могут атаковать PP. Требуется тестирование с конкретной формуляцией охлаждающей жидкости.
Механические свойства. Прочность на растяжение составляет 30–40 МПа. Относительное удлинение при разрыве для свежего материала – 100–600%. После теплового старения удлинение снижается ниже 50%. Материал становится стеклоподобным. Ударная вязкость резко падает.
Стоимость. Стоимость сырья – 1,20–1,80 доллара США за килограмм. Циклы формовки быстрые, обычно 30–60 секунд на деталь. Стоимость оснастки умеренная.
Когда использовать PP. Натурально аспирированные легковые автомобили. Температура охлаждающей жидкости ниже 105°C. Ожидаемый срок службы 5–8 лет. Высокие объемы производства (более 100 000 единиц в год).
Когда избегать PP. Турбинированные или дизельные двигатели. Приложения для буксировки. Любая среда, где температура охлаждающей жидкости регулярно превышает 110°C.
Полиамид (PA). Альтернатива для высоких температур
Полиамид, обычно нитрил, выдерживает более высокие температуры. Две марки используются в резервуарах для охлаждающей жидкости: PA66 и PA6.
Термическая производительность. Температура деформации под нагрузкой для стекловолокнистого PA66 – 250°C при 0,45 МПа. Температура непрерывного использования – 130–150°C. Кратковременное воздействие 160°C допустимо. Это делает PA подходящим для турбинированных и дизельных приложений.
Химическая стойкость. PA поглощает влагу. Насыщенность может достигать 2,5–3,0% по весу. Это поглощение вызывает изменение размеров на 0,5–1,0%. Для резервуаров с жесткими допусками по монтажу это важно. PA также хорошо устойчив к этиленгликолю, но требует стабилизации против гидролиза. Доступны марки PA, стабилизированные против гидролиза.
Механические свойства. Стекловолокнистый PA66 достигает прочности на растяжение 100–150 МПа. Относительное удлинение при разрыве – 2–5%. Материал жесткий и сильный. Прочность швов сварки выше, чем у PP, что снижает риск утечек по швам.
Стоимость. Стоимость сырья – 2,50–4,00 доллара США за килограмм. Циклы формовки аналогичны PP, примерно 40–70 секунд. Стоимость оснастки сопоставима.
Когда использовать PA. Турбинированные бензиновые двигатели. Дизельные двигатели. Тяжелые грузовики. Температура охлаждающей жидкости 110–130°C. Требования к сроку службы 10–15 лет.
Когда избегать PA. Приложения с экстремальными циклами влажности. Нестабилизированные марки в формулировках долговечных охлаждающих жидкостей. Экономичные автомобили низкого класса.
Алюминий. Премиальный выбор для экстремальных условий
Алюминиевые резервуары используются в ралли, тяжелом коммерческом и роскошном автопромышленности. Наиболее распространенный сплав – 6061.
Термическая производительность. У алюминия нет предела температуры деформации под нагрузкой. Непрерывная работа при 150°C не вызывает деградации. Тепловое расширение – 23 ppm/°C, что предсказуемо и управляемо.
Химическая стойкость. Голий алюминий корродирует в охлаждающей жидкости. Поэтому все алюминиевые резервуары требуют внутреннего покрытия или анодирования. Силикатные охлаждающие жидкости обеспечивают дополнительную защиту. Без правильного покрытия точковая коррозия возникает в течение нескольких месяцев.
Механические свойства. Прочность на растяжение 6061-T6 – 310 МПа. Предел текучести – 275 МПа. Давление разрыва обычно превышает 10 бар. Нет текучести или расслабления напряжений со временем.
Стоимость. Стоимость сырья – 3,00–5,00 доллара США за килограмм. Однако доминируют расходы на изготовление. Сварка добавляет 5–15 долларов США за деталь. Покрытие или анодирование добавляют еще 3–8 долларов США. Общая стоимость за единицу – 20–50 долларов США даже при объемном производстве.
Когда использовать алюминий. Ралли. Коммерческие грузовики с сроком службы в миллион миль. Роскошные автомобили, где внешний вид оправдывает стоимость. Температура охлаждающей жидкости выше 130°C.
Когда избегать алюминия. ВысокovolUME легковые автомобили. Любые приложения, где стоимость за деталь превышает 15 долларов США. Неокрашенные приложения.
Итог сравнения материалов
Следующее сравнение объединяет ключевые показатели трех материалов.
Максимальная температура непрерывного использования. PP выдерживает 105°C. PA выдерживает 140°C. Алюминий выдерживает 150°C или выше.
Прочность на растяжение. PP предлагает 30–40 МПа. PA предлагает 100–150 МПа. Алюминий предлагает 310 МПа.
Стоимость за килограмм. PP стоит 1,20–1,80 доллара США. PA стоит 2,50–4,00 доллара США. Алюминий стоит 3,00–5,00 доллара США.
Стоимость готовой детали при 50 000 единицах. PP стоит 4–8 долларов США. PA стоит 6–12 долларов США. Алюминий стоит 20–50 долларов США.
Ожидаемый срок службы. PP служит 5–8 лет. PA служит 10–15 лет. Алюминий служит 20 лет или более.
Способы отказа. PP отказывает из-за хрупкости и трескания. PA отказывает из-за гидролиза или набухания от влаги. Алюминий отказывает из-за коррозии, если не покрыт.
Распространенные отказы материалов в проектах OEM
Понимание механизмов отказа предотвращает повторение ошибок.
Хрупкость от теплового старения в PP. После 1500–2000 часов выше 110°C PP теряет пластификаторы. Материал становится хрупким. Небольшое воздействие или всплеск давления вызывают катастрофическое трескание. Решение: Использовать PP, стабилизированный против тепла, или перейти на PA.
Гидролиз в нестабилизированном PA. Охлаждающая жидкость разрушает амидные связи в PA со временем. Прочность на растяжение снижается. Появляются поверхностные трещины. Решение: Указывать марки PA, стабилизированные против гидролиза, такие как PA66 HR.
Отказ по шву сварки в обоих пластиках. Резервуары формованы из двух половин и сварены. Если параметры сварки отклоняются, прочность шва снижается. Отказ происходит по шву сварки. Решение: Внедрить контроль сварки в процессе. Использовать толстые фланцы.
Трескание горловины от циклического крутящего момента. Закручивание и снятие крышки создают циклическое напряжение в горловине. Корни резьбы выступают как концентраторы напряжений. Трещины возникают в корнях резьбы. Решение: Добавить металлический вставной элемент с резьбой. Увеличить толщину стенки горловины до минимума 4 мм.
Кейс Carstar 1. Обновление PP до PA для турбинированного двигателя
Североамериканский производитель грузовиков столкнулся с отказами резервуаров для охлаждающей жидкости на 40 000–60 000 миль. Оригинальный дизайн использовал PP, стабилизированный против тепла. Двигатель был 3,5-литровым турбинированным V6. Журналирование данных показало, что температура охлаждающей жидкости достигала 118°C во время буксировки и езды по горам.
Carstar получил неисправные образцы для анализа. Осмотр поверхности разрыва показал хрупкое трескание. Дифференциальная сканирующая калориметрия подтвердила, что PP потерял 60% исходного удлинения. Материал теплово состарился за пределы полезного срока службы.
Carstar предложил перепроектирование с использованием 30% стекловолокнистого PA66, стабилизированного против гидролиза. Новый дизайн также добавил ребра усиления в горловине и увеличил толщину стенки с 2,5 мм до 3,0 мм.
Тестирование прототипов включало 3000 тепловых циклов от -40°C до 130°C. PA-резервуары не показали трещин. Давление разрыва увеличилось с 3,2 бар до 5,1 бар. Производитель грузовиков утвердил изменение. Производство перешло на PA-резервуары Carstar. Частота отказов упала почти до нуля.
Больше кейсов доступно на https://carstarauto.net/.
Кейс Carstar 2. Алюминиевое решение для пустынного ралли
Команда пустынного ралли нуждалась в резервуаре для охлаждающей жидкости, который выживет 1000 миль по бездорожью. Температура окружающей среды достигала 50°C. Температура охлаждающей жидкости превышала 130°C. Ранее команда использовала PP-резервуары. Каждый ралли закончился треснувшим баком и утраченной охлаждающей жидкостью.
Carstar разработал 2,5-литровый алюминиевый резервуар из листа 6061-T6. Дизайн включал внутренние перегородки для уменьшения качки. Горловина заливки использовала сваренный патрон с резьбой NPT. Зрительное стекло позволяло проверять уровень без открытия системы.
Все внутренние поверхности получили силикатное без전итное никелевое покрытие. Это покрытие выдерживало колебания pH охлаждающей жидкости от 7,5 до 11,0. Внешняя часть оставалась необработанной для экономии веса.
Команда тестировала резервуар два полных сезона ралли. Отказов не произошло. Тот же резервуар прошел восемь ралли. Теперь команда использует алюминиевые резервуары Carstar во всей своей флоте.
Протоколы тестирования для проверки материала
Выбор материала без тести


